 中文版
 русский язык
灌装机选型,产量和精度哪个该优先考虑?
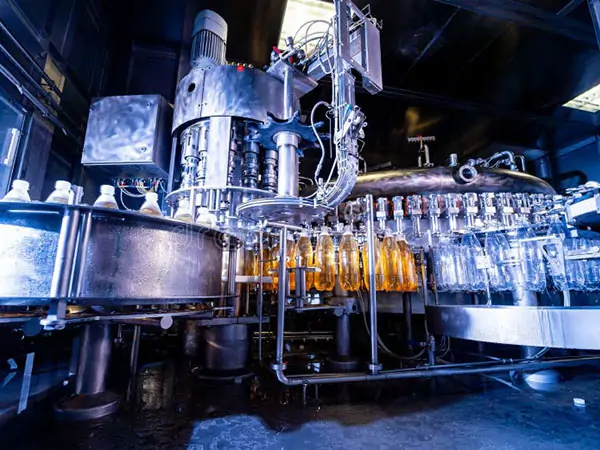
瓶装线上的旋转灌装机,真正拉开差距的不是头数,而是它能在多长的时间里保持稳定。
先说结论:产量和精度不是二选一,而是有先后顺序。
正确的顺序是——先用净含量法规、物料成本和下游工艺,确定“允许多大的误差”;再在这个误差窗口里,找一台能满足产能的灌装设备。误差窗口定不下来,谈产量没有意义;窗口定得过紧,产能和投资会一起被拖垮。
很多选型讨论一开始就问“我们要多少瓶每小时”,然后拿几家供应商的灌装头数来对比。但这两件事的性质不一样:产量是可以算出来的,精度是算不出来的。
产量取决于头数、循环时间和有效运行时间,一台机器放多少头,纸面上写得清清楚楚。精度却取决于物料粘度、物料温度、瓶型公差、供料压力、阀门响应,甚至当天那批瓶子的瓶壁厚偏差。
所以真正该先问的不是“哪个更重要”,而是:这台设备在什么条件下、能稳定做到多少精度,同时跑出多少产能。
01 先把两个词说清楚,不然比不出来
很多争论其实是口径之争。同一个“±1%”,在两份报价单里可能完全不是一回事。
灌装精度:三个口径要分开看
•单瓶偏差:
某一瓶的实际灌装量与目标值的差,通常写成 ±% 或 ±mL。
•批次一致性:
连续灌装若干瓶后,看平均值偏移和极差。均值偏了 3mL 但每瓶都很稳,和均值刚好但忽高忽低,是两种问题。
•过程能力(Cpk):
把均值偏移和波动一起算进去,衡量长期稳定落在公差带内的能力。工业上常用 Cpk ≥ 1.33 作为可接受线。
供应商报价里写的 ±0.5%,多数是最佳工况下的单瓶偏差,不等于你产线连续运行 8 小时的能力值。验收要看 Cpk 或连续抽样的合格率,不要看单瓶最好成绩。
液位式与定量式:控制的对象根本不同
液位式灌装控制的是“液面到瓶口的高度”,灌进去多少取决于瓶子的实际容积。瓶重、瓶壁厚、瓶型公差会直接变成容量误差。它结构简单、速度快、成本低,适合瓶型稳定、瓶身一致性好的场景。
定量式(活塞式、流量计式、称重式)控制的是“实际灌进去多少”,与瓶型脱钩。称重式直接以重量闭环,精度最高,但单次循环更慢、投资更高。
含气饮料和啤酒用等压灌装,精度还额外受灌装压力、物料温度和溶解气含量影响。这一类产品,泡沫控制往往比阀门精度更决定最终结果。
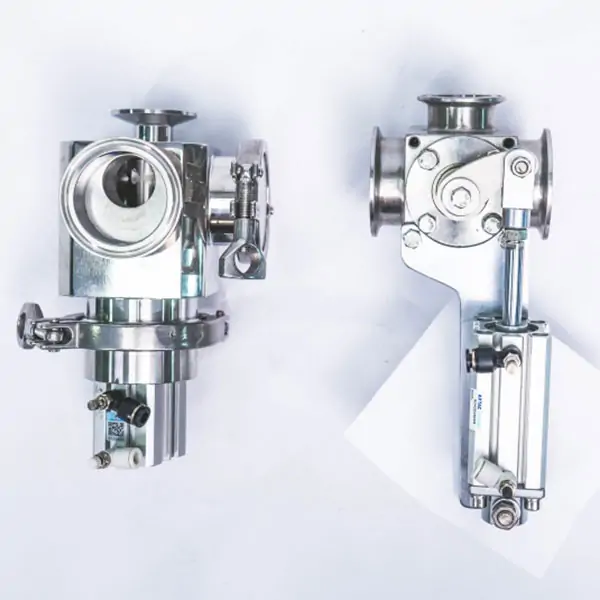
精度的落点常在阀门与流道:同一套参数,换一批瓶子或换一种粘度,结果就会变。
02 想要更高产量,三条路各有各的精度代价
产能不够时,行业里有三条常规路径。它们对精度的影响并不一样,选型的成败往往就在这一步。
路径一:加灌装头数
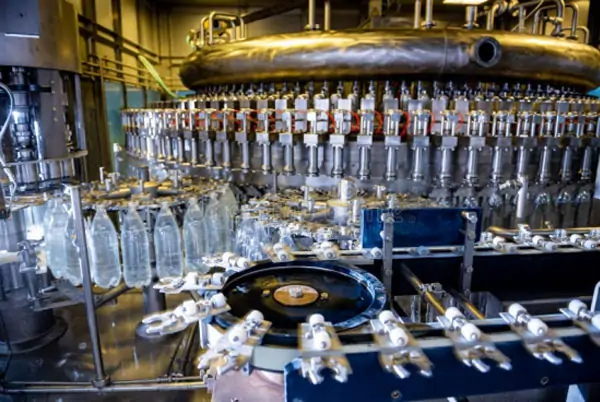
产能随头数近似线性增长,但回转半径也变大:离心力增大、管路沿程压力损失增加、各头供料压力不均,边缘头位容易出现微小偏差;同时清洗、换型和维护的时间变长。头数加得太猛,纸面产能上去了,实际有效产能和一致性反而下降。
路径二:缩短单次循环(提高流速)
常规做法是双速灌装——先快灌到目标量的 90% 左右,再慢灌收尾,既保速度也保精度。如果为了产能取消慢灌段,飞溅、气泡、泡沫和阀门关闭滞后会立刻反映到重量上,含气和易起泡物料尤其明显。
路径三:提高有效运行时间(OEE)
这一条几乎不牺牲精度,却是最便宜的产能。换型、清洗、故障停机、缺瓶缺盖、下游积压,通常会吃掉 10%–20% 的额定产能。把换型标准化、把 CIP 时间压缩、把瓶盖和标签的来料一致性管住,往往比重买一台多头机更划算。
03 六个常见误区,最容易在选型阶段埋雷
误区一:头数多就等于产量高
头数只决定理论产能。真正决定交付的是循环时间、OEE 和换型速度。同样 24 头的两台设备,一台换型 40 分钟、一台换型 2 小时,一天下来差出的产量可能超过加 4 个头。
误区二:把 ±1% 当成保证值
样本上的最好值不等于过程能力。问清楚三件事:这个数字是在什么物料、什么瓶型、什么速度下测的;是单瓶偏差还是整批标准差;连续运行 8 小时后是否还能保持。
误区三:精度只和灌装阀有关
供料压力的稳定性、液位恒定、物料温度与粘度、瓶型公差、瓶托与对中精度、阀门关闭响应,任何一项波动都会进入最终重量。设备精度再高,来料瓶型一天三个批次,结果依然不稳。
误区四:先买设备,再想办法调精度
液位式调的是液位高度,一旦瓶型或瓶重变化,原来的参数就不成立;称重式可调范围大,但速度上限受称重节拍约束。原理选错,调试只能让步,不能翻盘。
误区五:只算设备价格,不算运行成本
灌装机是十年量级的资产。采购价差 10%,可能被每年的物料损耗、停机损失和换型工时吃掉几倍。选型时把五年总成本摊开算,结论常常和报价单相反。
误区六:把“产能不够”当成买机器的理由
先查三个数据:实际 OEE、平均换型时间、因缺瓶缺盖造成的停机占比。这三项没查清就加设备,很可能只是把低效率复制了一条线。
FAQ:
Q1:灌装机的产量和精度能同时做到最优吗?
不能同时最优。产量由头数和循环时间决定,精度由单次循环内的可控性决定,两者在同一个时间维度上互相挤压。可行的做法是在明确公差带的前提下求“够用的最优”,而不是在两个指标上同时追顶。
Q2:灌装精度 ±1% 算什么水平?
对常压、液位式灌装和低粘度物料(水、清饮料),±1% 属于行业常规水平;对称重式或流量计式设备,±0.5% 甚至更高精度是常见配置;对含气、高粘度、含颗粒物料,±1% 已经是较好表现。判断时要连同瓶型、速度和连续运行条件一起看。
Q3:液位式灌装机和称重式灌装机怎么选?
瓶型稳定、物料低值、追求速度,选液位式;瓶型公差大、物料价值高、需要与瓶型解耦的定量精度,选称重式或流量计式。中间态可以用流量计式折中:比液位式准,比称重式快。
Q4:灌装精度怎么验收?
用同一物料、同一瓶型连续运行,至少取三个时间点各一组样,计算平均值偏移、标准差和 Cpk,并要求覆盖物料温度上限与更换瓶批这两个不利条件。只看单瓶最差值或最好值,都不足以验收。
Q5:产能不够,先加头数还是先提 OEE?
先提 OEE。换型、清洗、故障和缺料通常占掉 10%–20% 的有效产能,这部分提升不牺牲精度、不增加投资,是性价比最高的一步。确认 OEE 已接近设备极限后,再考虑加头数。
Q6:选灌装机最该看的一个指标是什么?
不是头数,也不是标称精度,而是在你要守住的公差带内,稳定跑出的有效产能。它把精度、速度、OEE 和换型能力合成了一个可验收的数字。