 中文版
 русский язык
桶装水生产线桶体冲洗工艺实操要点:空桶清洗工艺讲解
在桶装水实际生产过程中,回收旧桶的桶体冲洗,是整套产线里不可忽视的一环。很多水厂成品水质抽检异常,溯源之后问题不是出在水处理,而是旧桶清洗不到位。回收桶经过周转运输,桶内壁会残留水渍、水垢,桶口位置容易沾染灰尘、微生物,如果冲洗工序设置不合理,后续灌装再难保障产品卫生。日常对接桶装水厂新建设备以及老厂改造项目时,金荣机械经常遇到客户只关注灌装环节,轻视桶体冲洗工段的情况。下面结合一线生产实操经验,梳理桶装水生产线桶体冲洗的工艺要点,供水厂技术人员参考。
回收桶进厂预处理,减轻主机冲洗负荷
回收桶运抵厂区,不能直接送入灌装机组。需要先完成外部粗处理,人工或者借助设备剔除破损桶、严重霉变桶;刷除桶外壁泥土、污渍,清理桶口残留胶渍。如果脏污程度很高的桶直接进入洗桶机组,大量杂质带入设备内部,会加重内部喷淋管路的负担,缩短冲洗液使用寿命,还容易造成喷嘴堵塞。做好进厂预处理,能够减轻后续洗桶主机的工作压力,提升整套冲洗工序的实际效果。
桶内外分阶喷淋,把控药剂温度与浸泡时间
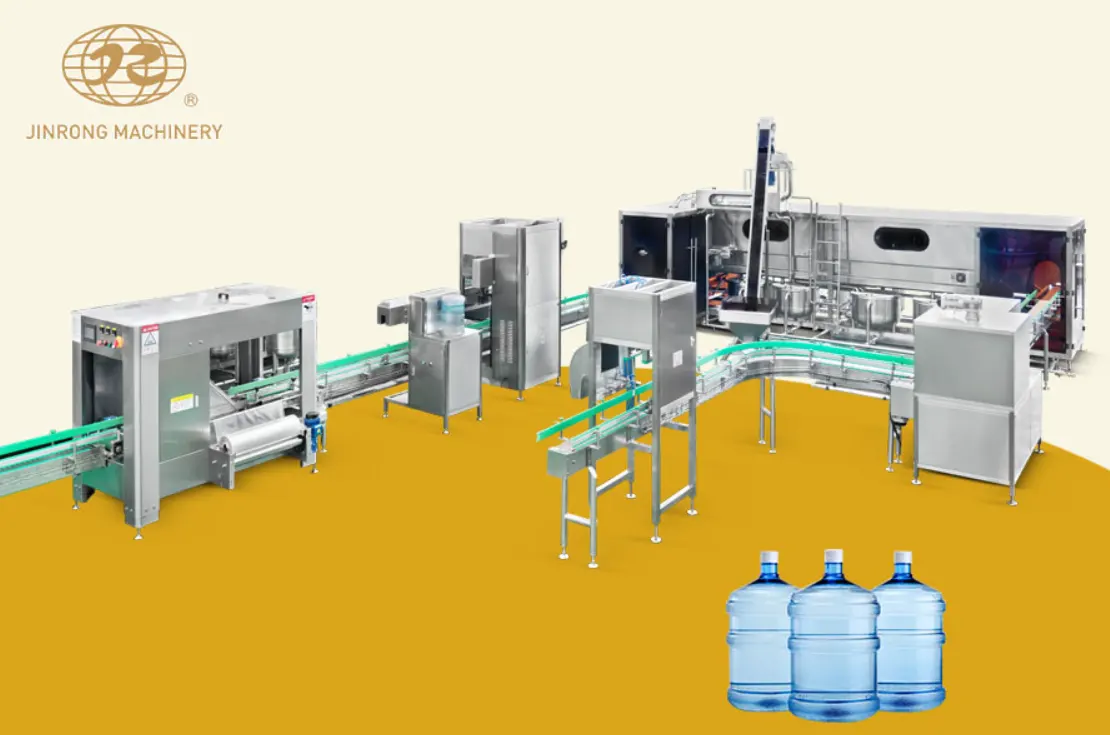
正规洗桶机组会分为外洗、内洗两个流程,分步完成桶外壁冲洗、碱液喷淋、药剂浸润、多道清水漂洗工序。碱洗环节,需要控制药剂浓度、液体温度以及桶体浸润时间。温度过低、浸泡时间不足,水垢、桶内微生物很难充分剥离;温度过高,会加速 PC 桶老化,缩短桶的循环使用周期。金荣机械在配置桶装加仑机组时,会根据客户当地回收桶的实际状况,协助调试喷淋压力、药剂参数,平衡清洗效果与桶体损耗。喷淋压力也需要合理设置,压力过小,水流无法冲刷桶内壁边角;压力过大,会对桶体造成冲击损伤,增加桶的报废率。
重视桶口、桶底死角位置的冲洗
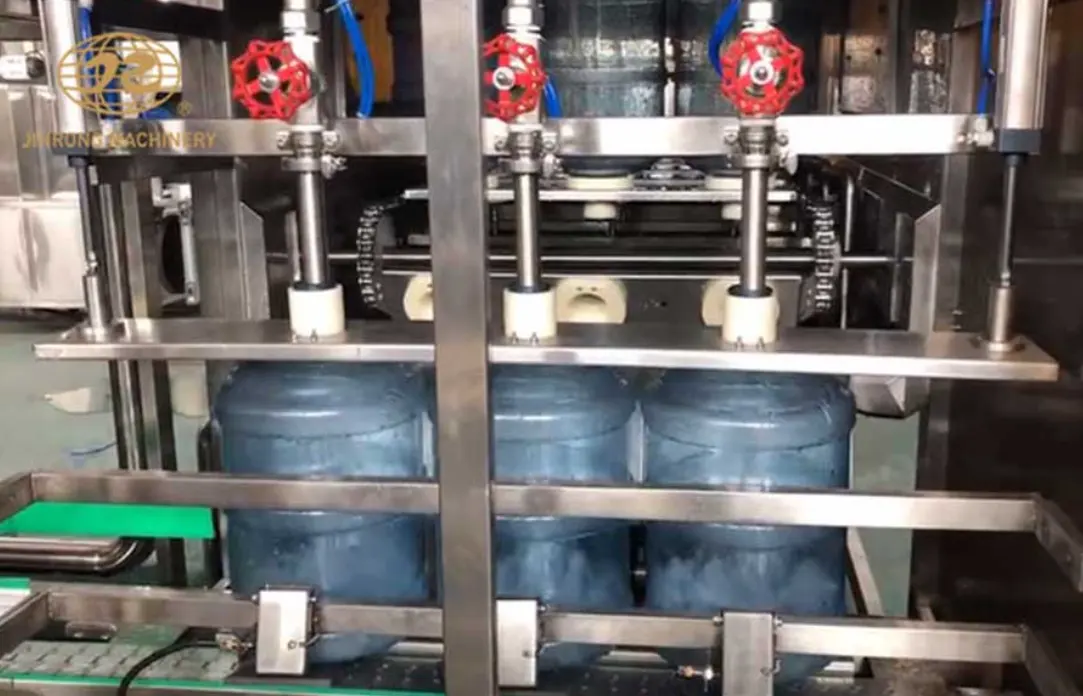
PC 桶的桶口螺纹处、桶底凹槽,属于冲洗死角。回收桶在堆放转运过程,桶口容易积攒灰尘与微生物,桶底容易沉淀污垢。设备喷淋喷嘴布局需要覆盖这些重点区域,保证冲洗水流可以直射桶口螺纹以及桶底凹槽。日常生产中要定期检查喷嘴状态,出现堵塞、偏移需要及时调整,避免出现冲洗盲区,造成部分桶清洗不彻底。
冲洗之后的滴水沥干与二次防护
桶体全部冲洗完成之后,不能直接进入灌装工位。需要设置滴水沥干工位,将桶内残留的清洗废水充分排空。桶内残留冲洗药剂或者废水,会直接带入灌装环节,污染成品水体。沥干区域需要做好防尘防护,避免已经清洗干净的空桶,在等待灌装的过程中再次接触车间粉尘、浮游菌,造成二次污染。
结合回收桶品质,灵活调整工艺参数
不同地区回收桶新旧程度不一样,有的桶循环次数少,脏污较轻;部分周转多年的旧桶,内壁水垢较重。冲洗工艺不要固定一套参数一成不变。车间技术人员可以根据回收桶实际状态,灵活调整碱洗时间、喷淋压力。对于污垢严重的批次,可以增加预处理工序,不要单纯依靠主机强行清洗,保障清洗合格率。
总结
桶装水桶体冲洗,是一套完整的流程,不只是依靠洗桶主机简单喷水。从进厂筛选预处理、分段药剂喷淋、死角位置冲洗、沥干防护,再到设备日常维护,每一步都会影响空桶洁净程度。只有整套工序协同管控,才可以降低桶装水微生物超标的风险。金荣机械的加仑桶装系列机组,针对回收桶清洗场景做结构优化,可根据水厂实际工况,协助完成冲洗工艺调试,为桶装水厂提供设备生产、现场调试、运维培训的配套服务。
FAQ
Q1:桶装水回收桶冲洗不干净,主要会有哪些原因?
A:常见原因包含回收桶预处理不到位、喷嘴堵塞偏移、药剂浓度温度设置不合理、桶体死角没有被水流覆盖,还有冲洗之后桶内废水没有充分沥干。可以从以上几点逐项排查。
Q2:提高碱液温度,是不是就可以提升桶体冲洗效果?
A:提升温度能够强化去污能力,但温度过高会加速 PC 桶老化,增加桶的损耗。需要结合桶的新旧程度,匹配合理温度与浸泡时长,不能一味调高温度。
Q3:新桶和回收旧桶,冲洗工艺需要区分设置吗?
A:需要区分。新桶主要以漂洗去除粉尘杂质为主;回收旧桶存在水垢、微生物,需要完整的碱洗、浸润、多道漂洗流程,不建议用同一套参数处理两种桶。
Q4:洗桶机组喷嘴需要多久检查维护一次?
A:建议结合生产班次定期巡检,查看喷嘴有无堵塞、偏移结垢情况;根据水源水质,定期拆解清洗,保证喷淋水流正常覆盖桶内各个位置。
Q5:新建桶装水厂,怎么确定桶体冲洗工段配置?
A:要结合回收桶来源、每日处理桶量、厂房条件综合考量。可以和设备厂家沟通当地桶的周转情况,金荣机械会结合实际工况给出适配的洗桶工段方案。


